

この記事の概要

金属部品を開発する際、製法の選定を誤ると、単価が上昇するだけでなく、寸法のばらつき、材料ロス、納期遅延につながる可能性があります。ロストワックス鋳造、砂型鋳造、鍛造、ダイカスト、CNC加工には、それぞれ適した条件があります。景順実業では、材質、形状、精度、生産数量、二次加工の必要性を総合的に評価し、品質とトータルコストの両立を図ることを推奨しています。
5大金属加工法の基本的な違いとは?
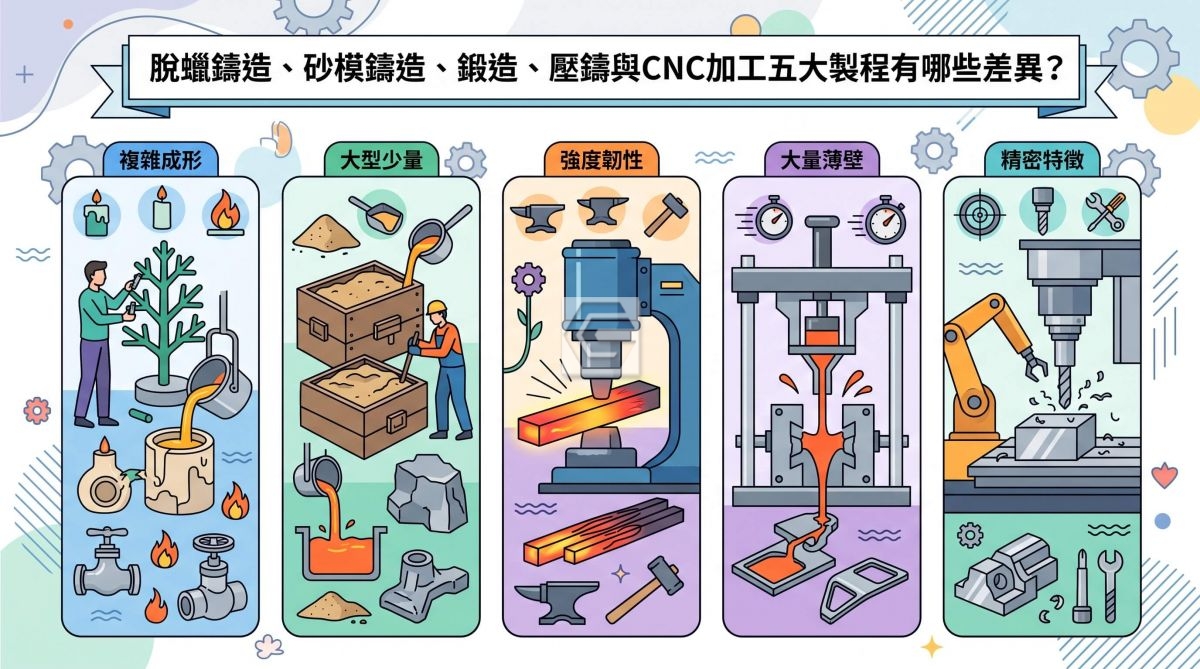
ロストワックス鋳造、砂型鋳造、ダイカストは、溶融した金属を型に流し込んで成形する方法です。鍛造は圧力を加えて固体の金属を変形させ、CNC加工は棒材やブロック材から不要な部分を削り取って形状を作ります。成形原理の違いは、金型費、生産速度、使用できる材質、部品強度、加工代にも影響します。
1. ロストワックス鋳造:複雑で高精度な金属部品に適した製法
ロストワックス鋳造は、精密鋳造またはインベストメント鋳造とも呼ばれ、ワックス模型の製作、セラミックシェルの形成、脱ろう、鋳込みなどの工程を経て部品を製造します。曲面、内部空洞、細かな形状を一体成形でき、寸法精度と表面品質は一般的に砂型鋳造より優れているため、切削工程や材料ロスを削減できます。
ステンレス鋼、炭素鋼、合金鋼などに適しており、バルブ、流体機器、空圧工具、産業機械、船舶用金具などに幅広く採用されています。一定の生産数量があり、形状が複雑で品質の安定性が求められる製品では、優れたコストパフォーマンスを発揮します。
2. 砂型鋳造:大型部品、少量生産、初期開発に柔軟に対応
砂型鋳造は砂で鋳型を作る製法で、初期費用を比較的抑えやすく、大型・重量部品の製造にも対応できます。少量試作に適しており、さまざまな金属材料を使用できる点も特徴です。
一方、表面は比較的粗く、寸法精度も通常はロストワックス鋳造より低いため、多めの加工代を確保する必要があります。調達時には、後工程となる旋削、フライス加工、表面処理などの費用も含めて検討することが重要です。
3. 鍛造:強度、靭性、耐疲労性を重視する部品に適した製法
鍛造は、鍛造ハンマーやプレス機を使用して固体の金属を加圧し、目的の形状に成形する方法です。金属組織や鍛流線を改善できるため、衝撃、重荷重、繰り返し応力を受ける部品に多く使用されています。
強度、靭性、耐疲労性に優れる一方、複雑な内部空洞や精細な形状の製造には制約があります。また、金型費や後工程の機械加工費についても考慮する必要があります。
4. ダイカスト:アルミニウム、亜鉛、マグネシウム合金の大量生産に最適
ダイカストは、溶融した金属を高圧かつ高速で金型へ注入する製法です。生産速度が速く、薄肉形状や複雑な外観形状を製造できるため、仕様が固定された製品の大量生産に適しています。
主な材料はアルミニウム、亜鉛、マグネシウム合金です。金型費が高いため、少量生産ではコストメリットが得られない場合があります。また、鋳巣、気密性、溶接、熱処理に関する要求についても、設計段階で確認しておく必要があります。
5. CNC加工:高精度、少量試作、重要寸法の加工に対応
CNC加工は、図面や3Dデータに基づき、棒材やブロック材を直接切削して部品を製造する方法です。試作品、少量多品種、公差の厳しい部品に適しています。
ただし、無垢材から複雑な形状を削り出す場合、加工時間や材料ロスが増える可能性があります。量産時には、「ロストワックス鋳造によるニアネットシェイプ成形+CNC精密加工」を採用し、切削量を抑えながら、ねじ部、シール面、はめあい穴などの重要箇所を高精度に仕上げる方法が効果的です。
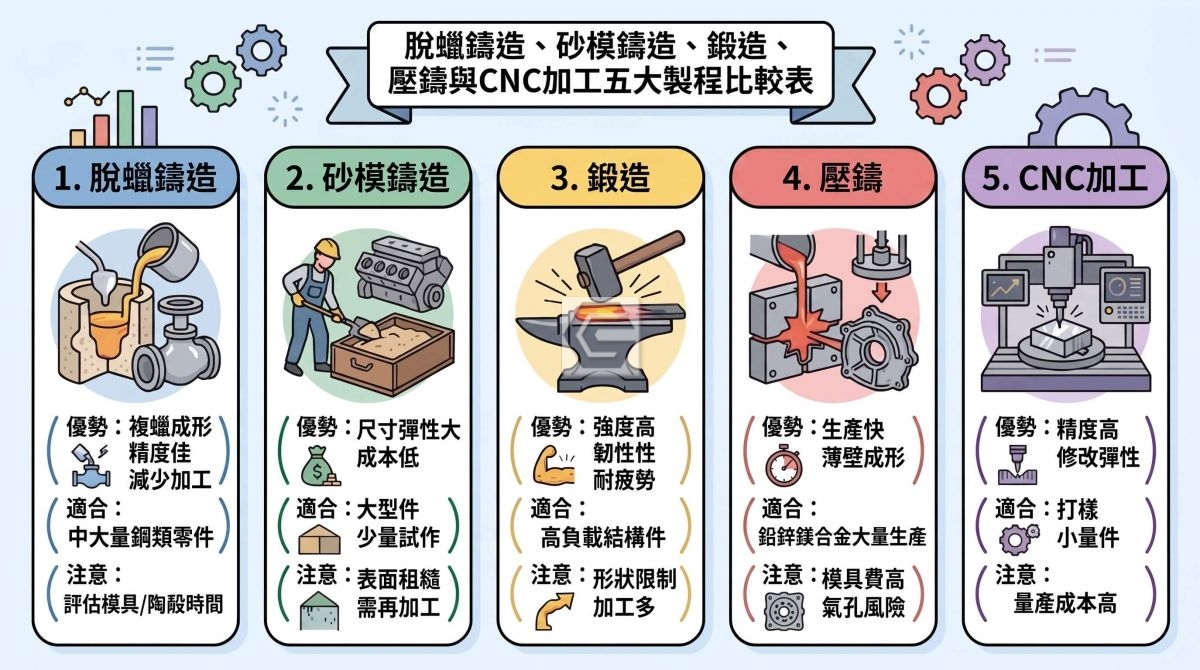
ロストワックス鋳造・砂型鋳造・鍛造・ダイカスト・CNC加工の比較表
| 製法 | 主なメリット | 適している用途 | 調達時の注意点 |
|---|---|---|---|
| ロストワックス鋳造 | 複雑形状に対応、高精度、切削加工量を削減 | 中~大量生産、鋼製の複雑部品 | 金型およびセラミックシェル工程の納期確認が必要 |
| 砂型鋳造 | サイズの自由度が高く、初期費用を抑えやすい | 大型部品、少量生産、試作品 | 表面品質や寸法公差によっては追加加工が必要 |
| 鍛造 | 強度、靭性、耐疲労性に優れる | 高荷重を受ける構造部品 | 形状の制約があり、加工量が増える場合がある |
| ダイカスト | 生産速度が速く、薄肉成形が可能 | アルミニウム、亜鉛、マグネシウム合金製品の大量生産 | 金型費と鋳巣のリスクを事前に評価する必要がある |
| CNC加工 | 高精度で設計変更にも柔軟に対応 | 試作品、少量生産、重要公差部 | 複雑な量産部品ではコストが高くなる可能性がある |
購入企業が最適な製法を選ぶポイント
製法を選定する前に、材質と機械的性質、部品形状、寸法公差、年間使用量のほか、熱処理、非破壊検査、二次加工の必要性を確認することが重要です。
鋼製の複雑部品を中~大量生産し、切削量を抑えたい場合は、精密ロストワックス鋳造を優先的に検討できます。大型の少量部品には砂型鋳造、高荷重部品には鍛造、アルミニウム・亜鉛・マグネシウム合金製の薄肉部品を大量生産する場合にはダイカストが適しています。試作品や精密形状の加工には、CNC加工が有効です。
景順実業が提供する精密鋳造と二次加工の一貫サービス
景順実業は1980年の創業以来、砂型鋳造、精密ロストワックス鋳造、CNC加工に関する豊富な経験を蓄積してきました。SolidWorks、鋳造流動解析、三次元測定機、分光分析装置、非破壊検査設備なども導入しています。
ISO 9001:2015およびPED 2014/68/EU認証を取得しており、図面、材質、使用環境、生産数量に基づいて最適な製法の選定をサポートします。バルブ、流体機器、産業機械、自動車・二輪車、船舶用金具、食品機械など、幅広い産業向けにカスタム鋳造部品を提供しています。
最適な製法を選ぶ際は、部品単価だけで判断するのではなく、材料費、加工費、品質リスク、納期リスクを低減し、より合理的な総製造コストを実現できるかどうかが重要です。
金属部品の製造方法に関するよくある質問
Q1:ロストワックス鋳造と砂型鋳造の最大の違いは何ですか?
ロストワックス鋳造は、一般的に寸法精度と表面品質に優れ、形状が複雑で細部が多く、一定の生産数量がある部品に適しています。一方、砂型鋳造は、大型部品、少量試作、サイズの自由度という点で優れています。実際の選定では、金型費、加工代、発注数量、品質要求を総合的に比較する必要があります。
Q2:複雑な部品をCNC加工だけで製造できますか?
製造は可能ですが、無垢材から複雑な形状を削り出す場合、加工時間、工具費、材料ロスが増える可能性があります。中~大量生産では、まずロストワックス鋳造でニアネットシェイプを成形し、その後CNC加工でねじ部、シール面、はめあい穴を仕上げることで、コストと重要寸法の精度を両立できます。
Q3:少量試作と大量生産では、どのように製法を選べばよいですか?
少量試作では、初期の金型投資を抑えるため、CNC加工または砂型鋳造を優先的に検討できます。鋼製の複雑部品が中~大量生産へ移行した場合は、精密ロストワックス鋳造によって切削量を削減しやすくなります。アルミニウム、亜鉛、マグネシウム合金を使用した、仕様が固定された薄肉部品を大量生産する場合は、ダイカストが適しています。
Q4:鍛造部品は必ず鋳造部品より強いのでしょうか?
必ずしもそうとは限りません。鍛造部品は連続した鍛流線を形成できるため、衝撃、重荷重、疲労応力を受ける用途では一般的に優れています。ただし、部品の最終的な性能は、材質規格、構造設計、熱処理、製造品質にも左右されます。形状が複雑な部品や内部空洞が必要な部品では、精密鋳造のほうが適している場合があります。
Q5:精密鋳造メーカーへ見積もりを依頼する前に、どのような資料を準備すればよいですか?
2D図面または3Dデータ、材質規格、寸法公差、表面粗さ、1回当たりの発注数量、年間使用量、使用環境のほか、熱処理、CNC加工、表面処理、検査に関する要求をご用意ください。情報が詳細であるほど、景順実業が金型、製造工程、納期、見積価格を正確に評価しやすくなります。
 TEL : +886-4-26811100
FAX : +886-4-26816609