

金屬零件開發時,製程選錯不只會提高單價,也可能造成尺寸不穩、材料浪費或交期延誤。脫蠟鑄造、砂模鑄造、鍛造、壓鑄與CNC加工各有適用條件。景順實業建議採購商從材質、結構、精度、產量及後加工整體評估,才能兼顧品質與總成本。
五大金屬製程的核心差異是什麼?
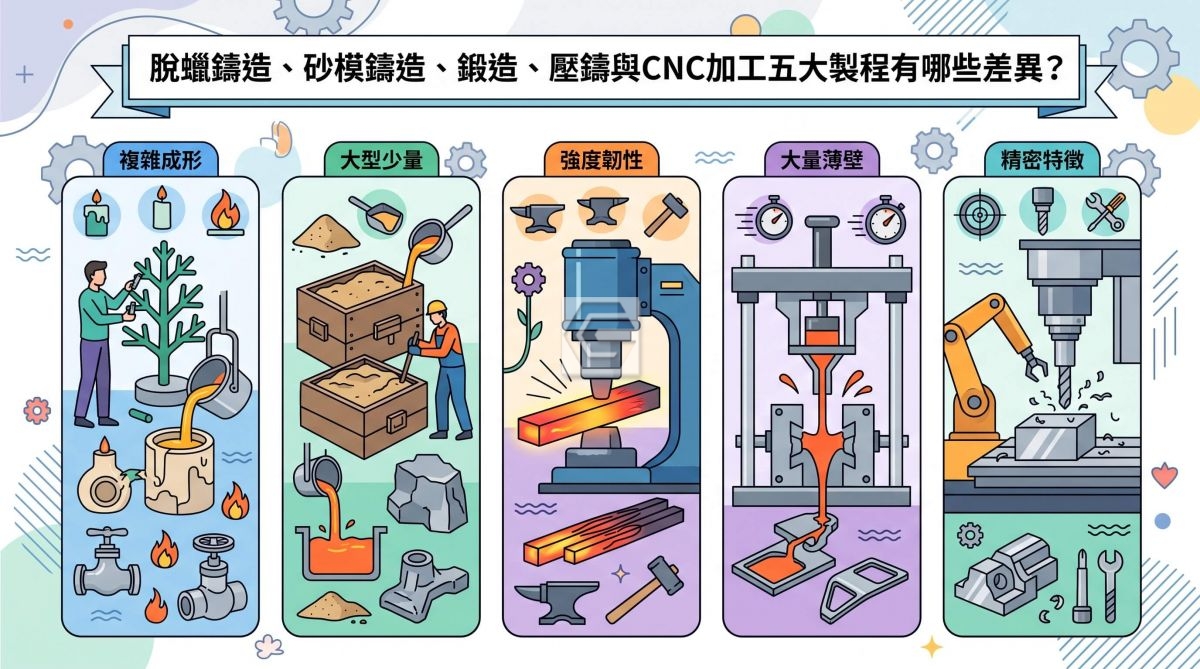
脫蠟鑄造、砂模鑄造與壓鑄是將熔融金屬注入模具成形;鍛造以壓力使固態金屬變形;CNC加工則從塊材切除材料。原理不同,也會影響模具費、量產速度、材料選擇、零件強度與加工餘量。
1. 脫蠟鑄造:適合複雜、高精度的金屬零件
脫蠟鑄造又稱精密鑄造或失蠟鑄造,經蠟模、陶殼、脫蠟與澆鑄完成零件。它能製作曲面、內腔及細部結構,尺寸精度與表面品質通常優於砂模鑄造,可減少切削與材料耗損。適合不鏽鋼、碳鋼及合金鋼,常用於閥類、流體設備、氣動工具、產業機械及船用五金。產品具一定批量、造型複雜且重視一致性時,整體成本效益較突出。
2. 砂模鑄造:大型、少量或初期開發較有彈性
砂模鑄造以砂型成形,前期成本較容易控制,可生產大型、重型零件,也適合少量試作及多種金屬材料。不過,其表面較粗糙,精度通常低於脫蠟鑄造,需預留較多加工量。採購時應將後續車削、銑削與表面處理一併計算。
3. 鍛造:著重強度、韌性與耐疲勞性能
鍛造以鍛錘或壓床使固態金屬成形,可改善材料組織與金屬流線,常用於承受衝擊、重載或反覆應力的零件。其強度、韌性及耐疲勞性具有優勢,但複雜內腔與精細造型較受限制,也需考量模具及後續加工費用。
4. 壓鑄:適合鋁、鋅、鎂合金大量生產
壓鑄以高壓將熔融金屬高速注入金屬模具,生產快速,可製作薄壁與複雜外觀,適合大量且規格固定的產品。材料多為鋁、鋅、鎂合金;模具費較高,少量生產未必划算。氣孔、氣密性、焊接及熱處理需求,也應在設計階段確認。
5. CNC加工:高精度、小量試作與關鍵尺寸加工
CNC加工可依圖面直接切削棒材或塊材,適合打樣、小量多樣或公差嚴格的零件。但從實心材料加工複雜形狀,工時與材料損耗可能增加。量產時可採「脫蠟鑄造成形+CNC精加工」,先降低切削量,再加工螺紋、密封面及配合孔等關鍵位置。
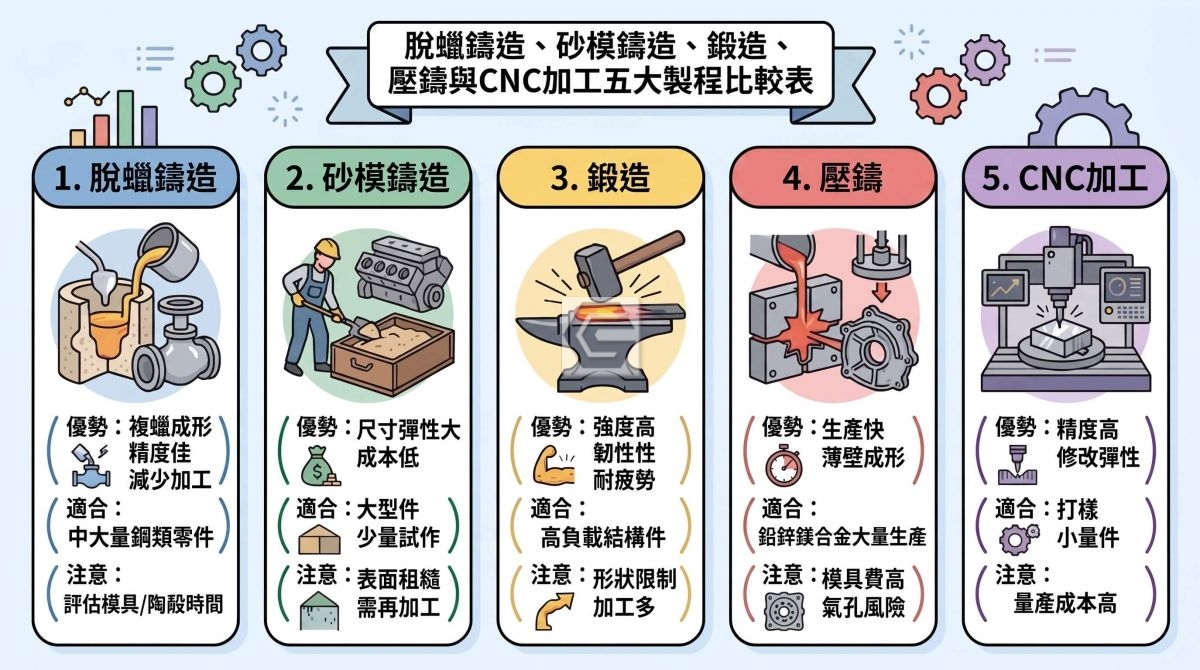
脫蠟鑄造、砂模鑄造、鍛造、壓鑄與CNC加工五大製程比較表
| 製程 | 主要優勢 | 較適合的需求 | 採購注意事項 |
|---|---|---|---|
| 脫蠟鑄造 | 複雜成形、精度佳、加工量較少 | 中大量、鋼類複雜零件 | 需評估模具與陶殼製程時間 |
| 砂模鑄造 | 尺寸彈性大、前期成本較低 | 大型件、少量或試作 | 表面與公差可能需再加工 |
| 鍛造 | 強度、韌性及耐疲勞性佳 | 高負載結構件 | 形狀限制與加工量較高 |
| 壓鑄 | 生產快速、薄壁成形 | 鋁鋅鎂合金大量生產 | 模具費及氣孔風險須評估 |
| CNC加工 | 精度高、修改彈性佳 | 打樣、小量及關鍵公差 | 複雜量產件成本可能較高 |
採購商如何選擇合適製程?
選擇前應確認材質與機械性能、零件結構、尺寸公差、年用量,以及是否需要熱處理、無損檢測或後加工。鋼類複雜零件、中大量生產且希望減少切削,可優先評估精密脫蠟鑄造;大型少量件可選砂模鑄造;高承載件可評估鍛造;鋁鋅鎂大量薄壁件適合壓鑄;打樣與精密特徵則可採CNC加工。
景順實業提供精密鑄造與後加工整合服務
景順實業自1980年成立,具備砂模鑄造、精密脫蠟鑄造及CNC加工經驗,並導入SolidWorks、模流分析、三次元量測、光譜分析與非破壞性檢測設備。公司通過ISO 9001:2015及PED 2014/68/EU認證,可依圖面、材質、使用環境與數量協助評估,為閥類、流體設備、產業機械、汽機車、船用五金及食品機械等產業提供客製化鑄件。選對製程並非只看單價,而是降低材料、加工、品質與交期風險,取得更合理的總製造成本。
金屬零件製程常見問題
Q1:脫蠟鑄造和砂模鑄造最大的差異是什麼?
脫蠟鑄造的尺寸精度與表面品質通常較佳,適合結構複雜、細節多且具一定產量的零件;砂模鑄造則在大型件、少量試作及尺寸彈性方面較具優勢。實際選擇仍須綜合比較模具費、加工餘量、訂購數量與品質要求。
Q2:複雜零件可以只用CNC加工製造嗎?
可以,但若從實心材料切削複雜造型,可能增加加工時間、刀具成本與材料耗損。中大量生產時,可考慮先以脫蠟鑄造完成近淨成形,再用CNC加工螺紋、密封面及配合孔,兼顧成本與關鍵尺寸精度。
Q3:少量試作與大量生產應如何選擇製程?
少量試作可優先評估CNC加工或砂模鑄造,以降低前期模具投入;鋼類複雜零件進入中大量生產後,精密脫蠟鑄造通常較能降低切削量;鋁、鋅、鎂合金的固定規格薄壁件若需求量大,則可評估壓鑄。
Q4:鍛造零件一定比鑄造零件強嗎?
不一定。鍛造具有連續金屬流線,在承受衝擊、重載及疲勞應力時通常較有優勢;但零件最終性能仍受材質牌號、結構設計、熱處理與製程品質影響。若零件造型複雜或需形成內腔,精密鑄造可能是更合適的方案。
Q5:向精密鑄造廠詢價前要準備哪些資料?
建議提供2D或3D圖檔、材質牌號、尺寸公差、表面粗糙度、單次及年度需求量、使用環境,以及熱處理、CNC加工、表面處理與檢驗需求。資料越完整,越有助於景順實業評估模具、製程、交期與報價。
 TEL : +886-4-26811100
FAX : +886-4-26816609